راهنمای جامع خرید ورق فینگر جوینت؛ چکلیست بازرسی فنی، عیارسنجی و استانداردهای کیفی
خرید ورق فینگر جوینت
راهنمای تخصصی خرید ورق فینگر جوینت
خرید پانلهای تمامچوب اتصالانگشتی (Finger Joint Panels) همواره با چالشهای فنی و کیفی روبهرو است. تفاوت در کیفیت متریال ورودی، خطوط چسب، دقت فرزکاری اتصالات و شرایط خشککن کارگاهی میتواند بازدهی محصول را در بلندمدت از بین ببرد. خرید موفق زمانی محقق میشود که ارزیابی محصول از سطح قضاوت چشمی فراتر رفته و مبتنی بر شاخصهای آزمایشگاهی و استانداردهای چوبشناسی باشد. این مقاله، راهنمای جامع بازرسی و خرید ورق فینگر جوینت را تبیین میکند.
۱. عیارسنجی فیزیکی و کنترل درصد رطوبت (Moisture Content)
حیاتیترین شاخص پیش از تحویل بار، تعیین رطوبت تعادل (EMC) چوب است. چوب با رطوبت خارج از دامنه مجاز در مواجهه با سیستمهای گرمایشی و تهویه داخل ساختمان دچار انقباض یا انبساط سریع و نهایتاً پیچش یا ترکهای ساختاری میشود.
شاخصهای بحرانی رطوبت:
- دامنه استاندارد: میزان رطوبت مجاز ورقهای دکوراتیو و مبلمان برای فضای داخلی بین ۸ تا ۱۲ درصد است.
- ابزار اندازهگیری: پینهای رطوبتسنج نفوذی باید در امتداد بافت چوب و در عمق حداقل ۵ میلیمتری (نه فقط سطح سنبادهخورده) درج شوند.
- همگنی رطوبتی: تفاوت رطوبت بین قطعات (Staves) نباید بیش از ۲ درصد باشد؛ عدم یکنواختی، عامل اصلی ایجاد کشش نامتقارن و تنش برشی در خطوط اتصال است.
۲. اعتبارسنجی چسب صنعتی بر مبنای استاندارد EN 204
چسب، ستون فقرات پایداری مکانیکی پانل فینگر جوینت است. در زمان استعلام یا عقد قرارداد، دریافت تعهد کتبی یا برگه آزمایشگاهی درباره نوع چسب مصرفی ضرورت دارد.
دستهبندی الزامات چسب:
- گرید D3: حداقل استاندارد پذیرفتهشده برای پانلهای فضای داخلی با تماس گهگاهی با رطوبت (مانند میزهای ناهارخوری، صفحات کابینت با تهویه مناسب و پلهها).
- گرید D4: چسبهای بر پایه پلییورتان یا پلیوینیل استات پیوندخورده (Cross-linked PVAc)؛ انتخابی الزامی برای صفحات مجاور سینک، سرویسهای بهداشتی و محیطهای در معرض میعان مداوم آب.
- تست سریع کارگاهی: محل اتصال برشخورده یک نمونه را به مدت ۲ ساعت در آب ۶۰ درجه قرار دهید؛ هرگونه بازشدگی زودهنگام درزها نشاندهنده استفاده از چسبهای غیرصنعتی و فاقد استاندارد D3 است.
۳. کنترل تلورانسهای ابعادی و هندسه ورق (Dimensional Tolerances)
تولید ورق روی ماشینآلات غیردقیق، هزینههای نجاری و پرداخت را تصاعدی افزایش میدهد. کنترل شاخصهای هندسی زیر پیش از بارگیری ضروری است:
- ضخامت: تلورانس ضخامت نباید از ۰.۲± میلیمتر فراتر رود. اختلاف ضخامت بالا باعث مشکلات جدی در اتصال فارسی، زیرسازی و لبهچسبانی میشود.
- گونیا بودن (Squareness): اختلاف قطرها (Diagonals) در یک ورق کامل نباید از ۱.۵ میلیمتر به ازای هر متر طول بیشتر باشد. خطای گونیا منجر به دورریز بالا در قطعهکاری نهایی خواهد شد.
- صافی سطح (Flatness / Warp): ورق نباید شکمدادگی طولی (Bow) یا خمش عرضی (Cup) داشته باشد. انحراف مجاز بر اساس استاندارد نباید بیش از ۱ میلیمتر در هر متر طول محاسبه شود.
۴. تفکیک و تطبیق استانداردهای درجهبندی کیفی (Grading Standards)
ورقهای فینگر جوینت بر اساس نقصهای طبیعی چوب و هارمونی بافت به دستههای زیر تقسیم میشوند:
- گرید A/A: هر دو سمت فاقد گره مرده، بدون صمغزدگی، با هماهنگی دقیق در رگهبندی و حداقل اختلاف تناژ رنگی قطعات. مناسب پروژههای لوکس با فینیش نیمهشفاف و اکسپوز دوطرفه.
- گرید A/B: سمت اصلی در حد گرید A، سمت پشتی دارای گرههای زنده ریز، لکههای جزئی یا اختلاف طیف رنگ. این گرید کاربردیترین و اقتصادیترین گزینه برای صفحات صفحه کابینت و کمد است.
- گرید B/C: وجود گرههای متعدد، بتونهکاری سطحی و تغییرات شدید رنگی. این متریال تنها برای کارهای پوششی، استراکچر داخلی مبلمان یا مقاصد صنعتی مناسب است.
۵. جدول مقایسهای کاربرد گونهها در زمان انتخاب و خرید
انتخاب نادرست گونه بر اساس کاربری، منجر به افت کارایی سازه خواهد شد. جدول زیر بهینهترین انتخاب را مشخص میکند:
| گونه چوب | جرم حجمی (kg/m³) | مقاومت ضربهای | واکنش به رطوبت | کاربری بهینه |
| راش (Beech) | ۶۸۰ – ۷۲۰ | بسیار بالا | متوسط تا حساس | صفحه کابینت، پله، مبلمان تجاری |
| گردو (Walnut) | ۶۲۰ – ۶۷۰ | بالا | پایدار | سازههای لوکس، میزهای مدیریتی |
| روسی / نراد (Pine) | ۴۵۰ – ۵۲۰ | متوسط تا نرم | پایدار در نوسان ابعادی | زیرسازی، شلفهای سبک، دکورهای مدرن |
| توسکا (Alder) | ۵۰۰ – ۵۵۰ | متوسط | نسبتاً پایدار | دکورهای رنگپذیر، بدنه کمد و اکسسوری |
| شاهبلوط (Chestnut) | ۵۸۰ – ۶۴۰ | بالا | فوقالعاده مقاوم | سطوح پرخطر از نظر آب، فضاهای نیمهباز |
۶. چکلیست بازرسی عینی در انبار (On-Site Quality Checklist)
هنگام حضور در محل دپوی متریال، این پنج نقطه حساس را بازرسی کنید:
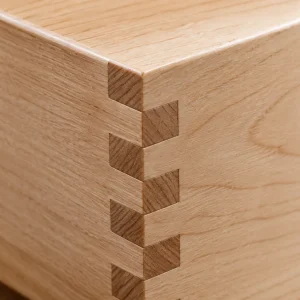
۱. فقدان فاصلههای مویی در اتصال دندانهای (Finger Gaps): ریشهها و لبههای اتصال انگشتی باید بدون هرگونه فاصله مویی به یکدیگر فیت شده باشند. هر شکاف ریز نشان از عدم تراز تیغههای فرز یا فشار ناکافی پرس طولی دارد.
۲. یکنواختی زبری سطح (Grit Finish): زبری سطح باید حداقل با گریت ۱۲۰ الی ۱۵۰ پرداخت شده باشد. وجود موجهای تیغ رنده (Cutter Marks) نیازمند سنبادهزنی عمیق بوده و ضخامت نهایی را کاهش میدهد.
۳. وضعیت لبهها و پخهای قطعات: لبههای بیرونی نباید دچار پوسته شدن یا ترک ناشی از برش نهایی کارخانه باشند.
۴. همپوشانی رگهها در قطعات مجاور: توزیع نامتعادل قطعات تیره و روشن یا قطعات دارای چوب برون (Sapwood) در چوبهای سخت مانند گردو و راش باید طبق گرید خریداریشده باشد.
۵. بررسی شرایط نگهداری در انبار: ورقها باید روی پالتهای کاملاً تراز، با چوبلاییهای میانی منظم و دور از تابش مستقیم آفتاب یا جریان باد مستقیم نگهداری شده باشند.
جمعبندی نهایی و استراتژی خرید
خرید ورق فینگر جوینت بدون ارزیابی فنی و دقیق، ریسک شکستهای ساختاری در بلندمدت را افزایش داده و هزینههای پنهان تولید (نظیر دورریز متریال، زمان سنبادهزنی مضاعف و افت کیفیت رنگکاری) را تحمیل میکند. خرید اصولی این محصول بر چهار محور کلیدی استوار است:
۱. اعتبارسنجی رطوبتی: کنترل رطوبت ۸ تا ۱۲ درصد برای تثبیت ابعادی.
۲. تأیید استاندارد چسب: اطمینان از گرید D3 برای محیطهای عمومی و D4 برای مناطق پررطوبت بر اساس EN 204.
۳. دقت ابعادی: سنجش تلورانس ضخامت (حداکثر ۰.۲± میلیمتر) و کنترل گونیا بودن قطعات.
۴. گزینش گرید متناسب: تطبیق گرید (A/A، A/B یا B/C) با موقعیت دید پروژه جهت مدیریت بهینه هزینهها.
ورقهای فینگر جوینت در گونههای راش، گردو، روسی، توسکا و شاهبلوط، در صورت انطباق با این استانداردها، بالاترین راندمان مکانیکی و زیبایی را در پروژههای دکوراسیون و صنایع چوب تضمین میکنند. بازرسی عینی پیش از بارگیری و درخواست نمونه پیش از سفارش عمده، تضمینکننده موفقیت در فرآیند خرید است.