ویژگیهای فنی و کاربردهای فینگر جوینت رابروود در صنایع چوبی
فینگر جوینت رابروود
ویژگیهای فنی و کاربردهای فینگر جوینت رابروود در صنایع چوبی
در صنعت نجاری مدرن، دستیابی به متریالی که همزمان دارای پایداری ابعادی بالا، قیمت اقتصادی و ویژگیهای ماشینکاری مناسب باشد، یکی از اهداف اصلی تولیدکنندگان است. گونه درختی Hevea brasiliensis که در بازار جهانی با نام تجاری رابروود (Rubberwood) شناخته میشود، به دلیل ویژگیهای زیستمحیطی و خواص مهندسی خاص خود، جایگاه ویژهای در تولید صفحات چسبچوب (Finger Joint) پیدا کرده است. این مقاله به بررسی دقیق خواص فیزیکی، رفتارهای مکانیکی و پروتکلهای اجرایی در کار با این متریال میپردازد.
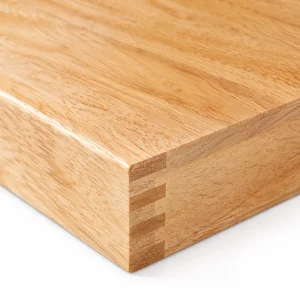
ساختار و ویژگیهای بیولوژیکی و فیزیکی فینگر جوینت رابروود
درخت رابروود در واقع به عنوان منبع تولید لاتکس در صنایع کائوچو شناخته میشود. پس از پایان چرخه بهرهوری اقتصادی درخت (حدود ۲۵ تا ۳۰ سال)، درختان قطع شده و تنه آنها به عنوان یک منبع چوبی باارزش بازیافت میشود. این چرخه بازیافت، رابروود را به یکی از پایدارترین و «سبزترین» گونههای چوبی در صنعت تبدیل کرده است. از لحاظ ساختار سلولی، این چوب جزو سختچوبهای (Hardwood) با چگالی متوسط طبقهبندی میشود.
یکی از نکات کلیدی در مهندسی این چوب، ساختار بافت آن است. رابروود دارای بافت پخششونده (Diffuse-Porous) است، به این معنی که منافذ و آوندهای آن به صورت یکنواخت در سطح چوب توزیع شدهاند. این ویژگی ساختاری باعث میشود که پس از خشکشدن استاندارد در کوره (Kiln-drying)، تنشهای داخلی در ورقهای تولید شده به حداقل برسد. ورقهای فینگر جوینت رابروود به دلیل فرآیند اتصال قطعات کوچک به یکدیگر، عملاً تابیدگیهای طبیعی تنه درخت را خنثی کرده و صفحاتی با تلرانس ابعادی بسیار دقیق ایجاد میکنند.
در جدول زیر، شاخصهای اصلی مکانیکی این گونه در مقایسه با استانداردهای عمومی چوب بررسی شده است:
| شاخص فنی | مقدار میانگین / توصیف |
| چگالی خشک (kg/m³) | ۵۸۰ – ۶۳۰ |
| سختی جانکا (Newton) | ۴,۴۰۰ |
| ضریب انقباض | پایین (پایداری ابعادی عالی) |
| نوع بافت | پخششونده و یکدست |
| قابلیت چسبخوری | عالی (سازگار با استانداردهای D3/D4) |
| قابلیت فینیشینگ | بسیار بالا (پذیرش رنگ و روغن) |
تحلیل رفتارهای مکانیکی و ابزارشناسی در تولید
ماشینکاری این گونه چوبی به دلیل ساختار همگن، برای ابزارهای برشی بسیار مطلوب است. برخلاف برخی گونههای متراکمتر که باعث کندشدگی سریع تیغههای الماسه یا کاربید میشوند، این چوب تنش حرارتی کمتری به تیغههای برش وارد میکند. با این حال، رعایت چند نکته در تولید صفحات فینگر جوینت الزامی است. رابروود به دلیل داشتن بقایای لاتکس در ساختار سلولی خود (اگر بهخوبی خشک نشده باشد)، میتواند باعث گرفتگی سنبادهها شود. لذا استفاده از ورقهایی که در کورههای مدرن و تحت کنترل دقیق رطوبت خشک شدهاند (Kiln-dried)، پیششرط تولید باکیفیت است.
در فرآیند اتصالات انگشتی، این چوب عملکرد فوقالعادهای دارد. الیاف آن تحت فشار دستگاه پرس، دچار خردشدگی نمیشوند و اتصالات بسیار قوی و یکدستی ایجاد میکنند. در تولید فینگر جوینت رابروود، رعایت تلرانسهای میلیمتری در برشهای انگشتی باعث میشود که سطح نهایی بدون هیچگونه فاصله یا درز چسبی، آماده پرداخت باشد. از منظر مهندسی، اتصال انگشتی باعث میشود که تنشهای طولی چوب شکسته شده و صفحه نهایی در برابر تغییرات رطوبت محیطی، حداقل تغییر شکل را داشته باشد.
استانداردهای کاربردی و فینیشینگ
این متریال به دلیل رنگبندی روشن و بافت یکدست، اصطلاحاً به عنوان “چوبِ دوستدارِ رنگ” شناخته میشود. این ویژگی باعث شده تا این متریال انتخاب اول برای تولیدکنندگان کانترهای آشپزخانه، میزهای ناهارخوری و مبلمان باشد.
۱. کاربرد در کانترهای آشپزخانه
به دلیل پایداری عالی در برابر رطوبت و تغییرات دما، این چوب یکی از بهترین گزینهها برای رویه کابینت و کانتر است. البته، اجرای استاندارد فینیشینگ در این کاربرد بسیار حیاتی است. استفاده از روغنهای گیاهی هاردواکس (Hardwax-oil) که در عمق منافذ نفوذ میکنند، بهترین روش برای ضدآبسازی این کانترها است. برخلاف لاکهای براق که روی سطح فیلم تشکیل میدهند، روغنهای گیاهی اجازه میدهند چوب “نفس بکشد” و در عین حال مانع نفوذ آب به داخل بافت میشوند.
۲. مبلمان و دکوراسیون داخلی
در ساخت قفسهبندی، کتابخانهها و میزهای کار، این گونه به دلیل وزن متعادل، کاربری را برای مصرفکننده نهایی تسهیل میکند. همچنین، به دلیل نداشتن بو یا مواد شیمیایی مضر (پس از فرآیند خشککنی)، برای استفاده در فضاهای داخلی و اتاقهای خواب کاملاً ایمن است.
۳. پروتکلهای فینیشینگ
برای دستیابی به یک فینیشینگ حرفهای روی صفحات فینگر جوینت رابروود، رعایت سلسلهمراتب زیر الزامی است:
- آمادهسازی سطح: سنبادهزنی تا گرید ۱۸۰ الی ۲۲۰ برای باز کردن منافذ و حذف پرزهای سطحی.
- بتونهکاری: در صورت وجود حفرههای بسیار ریز (گرههای احتمالی)، از بتونههای همرنگ استفاده شود.
- اجرای پوشش: استفاده از سیلر (Sealer) مخصوص برای تثبیت رنگ یا روغنهای گیاهی برای حفظ بافت طبیعی.
- پرداخت نهایی: پس از اولین لایه پوشش، سنبادهزنی بسیار نرم (گرید ۳۲۰) برای حذف زبریهای ایجاد شده ناشی از بلند شدن الیاف چوب ضروری است.
چالشهای فنی و نکات QA (کنترل کیفیت)
تولیدکنندگان باید در هنگام خرید یا تولید این ورقها، پارامترهای کنترل کیفیت (QA) دقیقی را اعمال کنند. یکی از چالشهای رایج، عدم یکنواختی رنگ در قطعات تشکیلدهنده ورق است. اگرچه این موضوع ماهیت طبیعی چوب است، اما در پروژههای لوکس باید قطعات با رنگ و بافت مشابه (Grade Matching) در کنار هم قرار گیرند. ورقهای رده A/B باید دارای حداقل گره و تغییر رنگ باشند تا خروجی نهایی، ظاهری یکپارچه داشته باشد.
نکته دیگر، کنترل میزان رطوبت نهایی ورق است. رطوبت استاندارد برای ورقهای چوبی باید بین ۸ تا ۱۰ درصد باشد. رطوبت بالاتر از این حد، نه تنها باعث ضعیف شدن اتصال چسب در درازمدت میشود، بلکه میتواند منجر به بروز “شکمدادگی” در صفحات بزرگ شود. آزمایش سادهای برای چک کردن این موضوع، استفاده از رطوبتسنجهای دیجیتال در لایههای داخلی ورق است که باید به صورت رندوم در انبار انجام شود.

نتیجهگیری مهندسی
انتخاب این گونه به عنوان ماده اولیه، یک تصمیم هوشمندانه برای تولیدکنندگانی است که به دنبال تعادل بین کیفیت فنی، پایداری محیط زیستی و صرفه اقتصادی هستند. ویژگیهای بیولوژیکی این چوب، آن را از دسته متریالهای “پرمخاطره” (مثل برخی چوبهای وارداتی حساس) خارج کرده و در دسته متریالهای “قابل اعتماد” قرار میدهد. اگر فرآیندهای تولید اعم از خشککنی، برش، اتصال انگشتی و فینیشینگ طبق استانداردهای ذکر شده انجام شود، خروجی نهایی محصولی خواهد بود که با نمونههای سختچوب گرانقیمت رقابت میکند.
طراحان و مهندسان چوب با تسلط بر خواص فنی این متریال و درک درست از رفتارهای مکانیکی آن، میتوانند محصولات بادوام و زیبایی تولید کنند که علاوه بر ارضای نیازهای عملکردی، استانداردهای بالای دکوراسیون داخلی را نیز پوشش میدهد. در نهایت، موفقیت در استفاده از این چوب نه تنها به کیفیت متریال خام، بلکه به دقت در اجرای پروتکلهای تولید و فینیشینگ بستگی دارد.