تحلیل و مدیریت عیوب چوب در فینگر جوینت؛ گره، ترک و اعوجاج
عیوب چوب در فینگر جوینت
تحلیل و مدیریت عیوب چوب در فینگر جوینت؛ گره، ترک و اعوجاج
چوب به عنوان یک بیومتریال طبیعی و ناهمسانگرد، ذاتاً دارای ناهماهنگیهای ساختاری و عیوب بافتی ناشی از رشد بیولوژیکی درخت، نحوه قطع، جابهجایی و فرآیند خشککنی در کوره است. در روشهای نجاری سنتی و استفاده از الوارهای یکپارچه (Solid Lumber)، حضور یک نقص موضعی میتواند کل قطعه کار را از چرخه مصرف خارج ساخته یا عملکرد مکانیکی آن را با افت شدید روبهرو کند. فناوری اتصال انگشتی اساساً با هدف بازیافت، استانداردسازی و مهار این نارساییها توسعه یافته است. در این فرآیند مهندسی، شناخت ریشهای، دستهبندی و مهار عیوب چوب در فینگر جوینت گامی اساسی در ارتقای کیفیت صفحات، تضمین مقاومت باربری و کاهش هزینههای ناشی از ضایعات به شمار میرود.
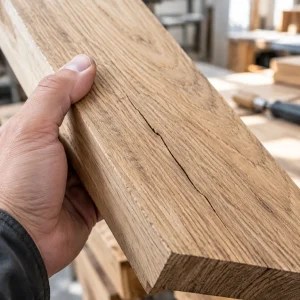
دستهبندی عیوب اولیه چوب و رفتار آنها در صفحات مهندسی
عیوب چوب به دو گروه بنیادین تقسیم میشوند: عیوب ناشی از فرآیند طبیعی رشد درخت (عیوب بیولوژیکی یا اولیه) و عیوب حاصل از فرآوری، برش و خشککنی (عیوب مکانیکی یا ثانویه). برای تولید صفحات استاندارد، تفکیک دقیق این دو دسته در ایستگاه برش طولی و بهینهسازی الزامی است.در شاخه عیوب بیولوژیکی، فاکتورهایی نظیر گرههای مرده و زنده، کیسههای صمغ و رزین، پوسیدگی و باختگی، و الیاف پیچخورده بررسی میشوند که منشأ همگی به دوره رشد درخت و شرایط اکولوژیک جنگل بازمیگردد. در نقطه مقابل،عیوب ناشی از فرآوری شامل ترکهای مویی و عمیق،پیچیدگی، کاسشدگی، نایکنواختی رطوبت پس از خروج از کوره، و سوختگیهای سطحی ناشی از کندی تیغههای اره و فرز است. مدیریت صحیح این دو دسته مشخص میکند که چه میزان از چوب خام قابلیت تبدیل به بلوکهای سالم را داراست.
گرهها؛ مکانیزم تنش و اثرات آن بر خطوط اتصال
گره، اثر پایه شاخهای است که درون تنه درخت مدفون شده است. از دیدگاه مکانیکی، گره تداوم الیاف طولی چوب را قطع کرده و باعث انحراف شدید خطوط نیرو در اطراف خود میشود.
۱. گره زنده (Tight Knot / Sound Knot)
گره زنده زمانی شکل میگیرد که شاخه در زمان قطع درخت زنده بوده و بافت چوب تنه با بافت شاخه پیوستگی سلولی کامل دارد. این نوع گره دارای بافتی محکم، فاقد پوست در محیط پیرامونی و همرنگ یا کمی تیرهتر از زمینه چوب است.
گرههای زنده تا قطرهای مشخص (معمولاً کمتر از ۱۰ تا ۱۵ میلیمتر در استانداردهای تجاری) در گریدهای B و C مجاز شمرده میشوند، به شرط آنکه در محل ماشینکاری دندانههای اتصال قرار نگیرند. اگر گره زنده دقیقاً در نوک یا ریشه دندانه فرز فینگر جوینت واقع شود، تمرکز شدید تنش در آن نقطه باعث خرد شدن دندانه در حین اعمال فشار هیدرولیک پرس خواهد شد.
۲. گره مرده (Dead Knot / Loose Knot)
گره مرده بقایای شاخه خشکیدهای است که با بافت تنه هیچگونه پیوستگی ساختاری ندارد و لایهای از پوست مرده، بافت اسفنجی یا صمغ خشکشده محیط آن را احاطه کرده است. این گرهها تیره، سیاه، شکننده و مستعد جدا شدن کامل از بدنه چوب هستند.
گره مرده فاقد هرگونه مقاومت برشی یا کششی است. در حین فرآیند سنبادهزنی خط تولید، این گرهها به دلیل سستی پیوند از جای خود کنده شده و حفرات عمیقی روی سطح پنل باقی میگذارند. طبق استاندارد صنعتی EN 13353، حضور گره مرده در فینگر جوینتهای گرید A به طور کامل ممنوع بوده و تمامی این نواحی باید پیش از ورود به خط فرز، با اره بهینهساز برش داده و حذف شوند.
انواع ترکهای چوب و پیامد آن در اتصالات چسبی
ترکها ناشی از تنشهای انقباضی حاصل از خروج ناهمگن رطوبت یا تنشهای مکانیکی وارد بر گردهبینه در فرآیند استخراج و برش اولیه هستند. این عیوب بسته به موقعیت هندسی به دو دسته اصلی شعاعی و مماسی تقسیم میشوند:
- ترک مماسی (Ring Shake / Cup Shake): این شکاف در راستای حلقههای رویشی سالانه و به موازات پوست خارجی تنه شکل میگیرد و پیوستگی دو لایه رشد متوالی را قطع میکند.
- ترک شعاعی (Radial Check): از مرکز مغز تنه (Pith) به سمت محیط خارجی و پوست امتداد مییابد و الیاف را در جهت عرضی از یکدیگر میگسلد.
۱. ترکهای انتهایی و سطحی
انتهای الوار به دلیل هدایت هیدرولیکی بسیار بالاتر آوندها در راستای محوری، رطوبت خود را ۱۰ تا ۱۵ برابر سریعتر از سطوح مماسی از دست میدهد. این تفاوت آهنگ خشکشدن موجب ایجاد تنش کششی بالا در لبهها و شکلگیری ترکهای طولی انتهایی میگردد. چنانچه این قطعات برش نخورند، چسب اتصال به داخل این درزها فرورفته و خط اتصال بدون پیوستگی الیاف تشکیل میشود که پیامد آن باز شدن بند اتصال (Delamination) تحت بارهای متناوب است.
۲. ترکهای داخلی و عمیق
این نقص در اثر خشککنی غیراصولی با شیب دمایی تند و تهویه نامناسب در کورههای صنعتی پدید میآید. در این حالت، پوسته بیرونی چوب سخت و نفوذناپذیر شده (Case-hardening) در حالی که مغز قطعه هنوز اشباع از رطوبت است. در ادامه فرآیند، انقباض لایه مرکزی موجب گسیختگی بافت سلولی و ایجاد ترکهای لانهزنبوری در عمق چوب میشود. این عیب در ظاهر الوار مشاهده نمیشود اما در حین برش طولی برای تهیه شمشها آشکار شده و موجب افت مقاومت برشی صفحه خواهد شد.
اعوجاج و تابیدگی در فرآیند تولید شمشها
تابیدگی (Warping) ریشه در عدم یکنواختی ضریب انقباض در سه راستای طولی ، شعاعی و مماسی دارد که نسبت انقباض مماسی به شعاعی معرف پتانسیل چوب برای تغییر فرم است. این پدیده به اشکال گوناگون ظاهر شده و استراتژیهای مهار متفاوتی را در خط تولید میطلبد:
| نوع اعوجاج (Warp) | تعریف مکانیکی | روش مهار در خط فینگر جوینت |
| کاسشدگی (Cupping) | انحنای مقطع عرضی تخته در راستای مماسی | تبدیل الوار عریض به شمشهای باریک (عرض ۳۰ تا ۴۰ میلیمتر) |
| کمانیشدن (Bowing) | انحنا در امتداد طول، عمود بر سطح عریض | خرد کردن طول الوار به قطعات کوتاه (۲۰ تا ۶۰ سانتیمتر) |
| شمشیریشدن (Crooking) | انحنا در امتداد طول، عمود بر لبه باریک | برش لبهها در ایستگاه چنداره (Rip Saw) با هدایت لیزری |
| پیچیدگی (Twisting) | چرخش همزمان محورهای طولی حول مرکز قطعه | حذف کامل قطعات با الیاف مارپیچ شدید در سیستم مرتبسازی |
فرآیند شناسایی و حذف عیوب چوب در فینگر جوینت
پالایش چوبهای دارای عیب و تبدیل آنها به محصولی پایدار از یک جریان کاری استاندارد و چندمرحلهای پیروی میکند:
در گام نخست، الوارهای کوره رفته با رطوبت استاندارد (۸ تا ۱۲ درصد) وارد دستگاه اره چندتیغ طولی (Multi-Rip Saw) میشوند تا به شمشهای اولیه با ضخامت و عرض یکنواخت تبدیل گردند.
در گام دوم، شمشها وارد ایستگاه بازرسی میشوند. در این مرحله، عیوبی نظیر گرههای مرده، ترکها، رزینزدگی و باختگی رنگ، از طریق اسکنرهای اپتیکال سهبعدی یا علامتگذاری دستی اپراتور با گچهای مخصوص فلورسنت مشخص میشوند.
در گام سوم، قطعات به اره بهینهساز با برش سریع (Cross-Cut Opti-Saw) منتقل میشوند. در سیستمهای نیمهاتوماتیک، سنسورهای UV خطوط فلورسنت را خوانده و با فرود سریع تیغه، بخش معیوب را به صورت ضایعات جدا میکنند. در سیستمهای تماماتوماتیک مجهز به هوش مصنوعی، اسکنرهای چندطیفی با ادغام دوربینهای اسکن لیزری و پرتو ایکس (X-Ray)، عیوب پنهان داخلی و نوسانات چگالی را بدون دخالت دست شناسایی کرده و اره بر اساس الگوریتم بهینهسازی، شمش را به بلوکهای سالم تبدیل میکند.
در گام چهارم و نهایی، این شمشهای سالم و عاری از عیب جهت ایجاد شانه اتصال به دستگاه فرز انگشتی منتقل شده، چسبزنی میشوند و تحت فشار پرس هیدرولیک طولی و سپس پرس حرارتی عرضی، پنل فینگر جوینت را شکل میدهند.
استانداردهای درجهبندی و پذیرش عیوب در پنلها
صفحات تولیدی پس از فرآیند پرس و سنبادهزنی دقیق کالیبراسیون، بر اساس استاندارد جهانی EN 13017-1 در سه سطح کیفی تفکیک میگردند:
- گرید A/A: این درجه بالاترین سطح کیفی را ارائه میدهد. صفحه باید کاملاً عاری از هرگونه گره مرده، فاقد ترکهای مویی، بدون شیره و صمغ، بدون باختگی رنگ و دارای یکنواختی کامل در بافت و رنگ چوب باشد. این صفحات اختصاصاً برای مصارف لوکس روکار مانند صفحه کابینت، کانترتاپ و سازههای مدرن بدون روکش به کار میروند.
- گرید A/B: رویه اصلی صفحه مشخصات کامل گرید A را داراست. در رویه پشتی (گرید B)، وجود گرههای زنده ریز با قطر حداکثر ۵ میلیمتر، رگههای طبیعی برونچوب و تفاوت جزئی در طیف رنگی قطعات مجاز شناخته میشود مشروط بر اینکه هیچگونه ترکی در سطح کار وجود نداشته باشد.
- گرید B/C: در این گرید، حضور گرههای زنده تا قطر ۱۵ میلیمتر، اختلاف رنگ مشخص در شمشها و گرههای نیمهمرده که به وسیله بتونههای اپوکسی استاندارد صنعتی پر و تسطیح شده باشند، در رویه دوم قابل پذیرش است. این صفحات اغلب به عنوان لایههای زیرین، کلاف مبل و اسکلتبندیهای پوشیده استفاده میشوند.

جمعبندی فنی
فناوری فینگر جوینت در ماهیت خود یک سیستم مهندسی بازیابی خواص مکانیکی چوب است. مدیریت آگاهانه و کنترل مداوم عیوب چوب در فینگر جوینت نهتنها از ناپایداریهای فیزیکی مانند اعوجاج، خمش و گسستگی چسب در درازمدت پیشگیری میکند، بلکه با حذف سیستماتیک نقاط تمرکز تنش، مقاومت الاستیک و استحکام کلی صفحه نهایی را نسبت به قطعات چوب ماسیو اولیه به شکلی پایدار و استاندارد افزایش میدهد. این رویکرد ساختاریافته، متضمن یکدستی محصول در کاربردهای سنگین سازهای، صنعتی و دکوراتیو خواهد بود.
آیا وجود گرههای مرده و ترکهای مویرگی در ورقهای فینگر جوینت، صرفاً یک چالش زیباییشناسی است یا تهدیدی برای پایداری سازهای کانتر در درازمدت؟ مدیریتِ هوشمندانهی این عیوب چگونه میتواند توازن بین “اصالتِ بافت چوب” و “مقاومت در برابر اعوجاج” را تضمین کند؟
وجود گره و ترکهای ریز در چوب طبیعی بخشی از ویژگیهای ظاهری آن است، اما کیفیت و محل آنها اهمیت دارد. در تولید فینگرجوینت، قطعات دارای گرهٔ لق، ترک عمیق یا عیب مؤثر بر اتصال، پیش از مونتاژ بررسی و در صورت نیاز حذف یا از بخشهای پُربار دور نگه داشته میشوند. عیوب سطحی و پایدار نیز با روش مناسب ترمیم و پرداخت میشوند تا ظاهر طبیعی چوب حفظ شود. در کنار انتخاب دقیق قطعات، خشککردن اصولی، اتصال باکیفیت و زیرسازی مناسب به دوام کانتر کمک میکند. بنابراین، وجود هر گره یا ترک بهمعنای ضعف سازهای نیست؛ ارزیابی آن باید بر اساس اندازه، عمق و محل عیب انجام شود.