اصول مهندسی تلفیق با فلز و سنگ در ساخت سازههای چوبی و مبلمان مدرن
تلفیق با فلز و سنگ
اصول مهندسی تلفیق با فلز و سنگ در ساخت سازههای چوبی و مبلمان مدرن
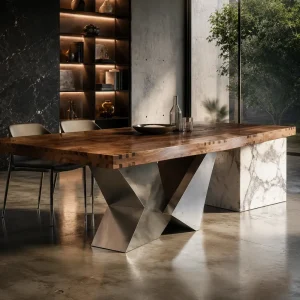
ترکیب چوب مهندسی و صفحات فینگر جوینت با متریالهای غیرهمگن نظیر آلیاژهای فلزی (فولاد ساختمانی، آلومینیوم و برنج) و سنگهای طبیعی یا مهندسیشده (کوارتز، پرسلان و گرانیت)، از رویکردهای شاخص در طراحی معماری داخلی، مبلمان مدرن و فضاهای تجاری است. از منظر علم مواد و مهندسی سازه، اتصال مستقیم دو ماده با ضرایب انبساط حرارتی متفاوت، رفتارهای رطوبتی ناهمگون و مدولهای الاستیسیته نامتقارن، چالشهای ساختاری متعددی ایجاد میکند. بدون در نظر گرفتن آزادی حرکتی چوب، مهار گشتاورهای برشی و انتخاب سیستمهای اتصال مناسب، سازه در اثر تغییرات ترمودینامیکی و رطوبتی محیط دچار پدیدههایی همچون تابیدگی (Warping)، شکست اتصال، خردشدگی سنگ در نقاط تمرکز تنش یا ترکخوردگی صفحات چوبی خواهد شد.
تحلیل ضرایب انبساط و مبانی ترمودینامیک سازههای چندمتریالی
بحرانیترین پارامتر در تلفیق متریالها، تفاوت ماهوی در پاسخ آنها به محرکهای محیطی (دما و رطوبت) است:
- فلزات و سنگها: موادی همسانگرد (Isotropic) هستند که ابعاد آنها عمدتاً تحت تأثیر دما و طبق «ضریب انبساط حرارتی خطی» ( ) تغییر میکند و رطوبت محیط هیچگونه تأثیر ابعادی روی آنها ندارد.
- چوب و صفحات فینگر جوینت: موادی ناهمسانگرد (Anisotropic) و جاذب رطوبت (Hygroscopic) هستند که تغییرات ابعادی آنها مستقیماً تابع «رطوبت نسبی محیط» (RH) و تبادل رطوبت با هوا است، در حالی که انبساط حرارتی ناشی از دما در چوب در مقایسه با انبساط رطوبتی ناچیز و قابل صرفنظر است.
| ماده مصرفی | مدول الاستیسیته – (GPa) | ضریب انبساط حرارتی خطی – ( ) | تغییر ابعادی تحت رطوبت (محیط خشک به مرطوب) |
| چوب راش (فینگر جوینت – در جهت عرضی) | ۱.۲ – ۱.۸ | ۵ – ۷ (ناچیز در برابر رطوبت) | ۱.۵ تا ۲.۵ درصد انقباض/انبساط عرضی |
| فولاد ساختمانی (St37) | ۲۰۰ – ۲۱۰ | ۱۲ | صفر |
| آلیاژ آلومینیوم (6063) | ۶۹ – ۷۲ | ۲۳ | صفر |
| سنگ گرانیت طبیعی | ۴۰ – ۶۰ | ۶ – ۹ | صفر |
| سرامیک پرسلان / کوارتز | ۵۰ – ۷۵ | ۵ – ۸ | صفر |
اگر یک صفحه فینگر جوینت به عرض ۹۰ سانتیمتر به صورت کاملاً صلب و با پیچهای معمولی بدون لقی به یک شاسی فولادی مهار شود، با تغییر فصل و افت یا افزایش رطوبت نسبی به میزان ۳۰ درصد، عرض صفحه بین ۶ تا ۹ میلیمتر تغییر خواهد کرد. در صورت عدم وجود فضا برای این تغییر بعد، تنش برشی عظیمی در محل اتصال ایجاد شده و منجر به کمانش صفحه، پارگی پیچها یا ترکبرداشتن بافت چوب در راستای خطوط فینگر جوینت میگردد.
روشهای مهندسی اتصال چوب به فلز
در سازههای ترکیبی مانند پایههای میز فلزی با رویه چوبی، پارتیشنها و استراکچرهای صنعتی، اتصال صلب مستقیم مردود است و باید از سیستمهای «تکیهگاه لغزان» (Sliding / Floating Connections) استفاده شود.
۱. اجرای سوراخهای لوبیایی (Slotted Holes)
در هنگام سوراخکاری فریمهای فولادی یا آلومینیومی، سوراخها باید به شکل شیار بیضی یا لوبیایی با طول ۱۰ الی ۱۵ میلیمتر در جهت حرکت عرضی تارهای چوب ایجاد شوند.
- نقطه ثقل مهار (Fixed Center): یک نقطه یا خط مرکزی در وسط صفحه به صورت سوراخ دایرهای معمولی تعبیه میشود تا سازه از مرکز در جای خود تثبیت بماند.
- نقاط شناور جانبی: تمامی سوراخهای دیگر به صورت لوبیایی برش میخورند تا انبساط و انقباض به طرفین بدون مانع انجام پذیرد.
۲. بهرهگیری از مهرههای باریک رزوهدار و واشرهای دیسکی نئوپرن
به جای پیچکردن مستقیم پیچهای خودکار چوب درون الیاف، از مغزیهای رزوهدار فلزی (Rampa Threaded Inserts) از جنس فولاد گالوانیزه یا برنج استفاده میشود. این مهرهها درون ضخامت صفحه چوبی پرس یا پیچ میشوند. در هنگام بستن پیچ فلزی، از واشرهای لاستیکی EPDM یا واشرهای فنری تخت به همراه واشر نئوپرن زیر سرپیچ استفاده میگردد تا بدون سفتشدنِ بیش از حد، اصطکاک لازم را ایجاد کرده و لغزش بدون صدای فلز روی چوب را فراهم سازد.
۳. اتصالات کلیپسی Z و بستهای شکل ۸ (Z-Clips & Figure-Eight Fasteners)
در مبلمان مدرن با فرمهای ظریف، بستهای فولادی زاماک یا شکل ۸ درون شیار ایجاد شده در بدنه قید فلزی یا چوبی قفل میشوند. این قطعات با داشتن یک محور چرخش دورانی کوچک، به صفحه اجازه میدهند در حین تغییرات ابعادی بدون هیچگونه افت در استحکام مهار عمودی، آزادانه در راستای افقی تغییر مکان دهد.
الزامات سازهای در همنشینی و تلفیق با فلز و سنگ
تلفیق چوب با سنگهای ساختمانی و صفحات کوارتز و پرسلان در پروژههایی نظیر کانترهای آشپزخانه ترکیبی، میزهای مدیریتی لوکس و بخشهای دکوراتیو رسپشنها کاربرد گسترده دارد. سنگ به شدت در برابر نیروهای کششی و خمشی ضعیف و شکننده (Brittle) است، در حالی که انعطافپذیری و تغییر شکل چوب در برابر بارهای دینامیکی به مراتب بیشتر است.
۱. زیرسازی صلب پیوسته (Continuous Rigid Sub-base)
هرگز نباید اسلب سنگ را به صورت لبهبهلبه (Butt-joint) مستقیماً و بدون ساپورت یکپارچه زیرین به چوب متصل کرد. خمش سازهای چوب میتواند در خط تماس، تنش نقطهای ایجاد کرده و موجب لبپر شدن یا شکستن سنگ شود.
- بستر مشترک: استفاده از یک لایه پلایوود (تخته چندلایی با درجه کیفی دریایی و ضخامت حداقل ۱۸ میلیمتر) یا شاسی پروفیل فولادی زیر هر دو متریال الزامی است.
- وظیفه بستر: بستر مشترک، تمامی بارهای خمشی و ضربهای را خنثی کرده و اجازه انتقال گشتاور از چوب به سنگ را نمیدهد.
۲. درزهای انبساطی و متریالهای پرکننده الاستیک (Elastomeric Joints)
در محل تقاطع صفحه سنگ با صفحه فینگر جوینت چوبی، باید درزی به عرض حداقل ۳ الی ۵ میلیمتر در نظر گرفته شود. این درز به هیچ عنوان نباید با متریالهای سخت نظیر چسب سنگ (پلیاستر) یا دوغاب اپوکسی پر شود؛ چرا که با اولین چرخه انبساط چوب، فشار جانبی سنگ را خرد میکند.
- پرکننده استاندارد: استفاده از درزگیرهای الاستومریک هایبرید بر پایه MS پلیمر (Modified Silane) یا سیلیکونهای خنثی صنعتی (Neutral Cure Silicone) با مدول الاستیسیته پایین و انعطافپذیری دائم بالای ۲۵ درصد، تضمینکننده آببندی و جذب تغییرات ابعادی است.
۳. مهار حرارتی در مجاورت ادوات پختوپز و حرارتی
در جزایر و کانترهای تلفیقی که سنگ در بخش پختوپز (اجاق گاز توکار) و چوب در بخش غذاخوری قرار دارد، انتقال حرارت هدایتی از سنگ به چوب باید کنترل شود. استفاده از نوارهای عایق حرارتی سیلیکاتی یا پشم سنگ متراکم به ضخامت حداقل ۱۰ میلیمتر در لایه مرزی، از ایجاد تنشهای حرارتی شدید و سوختگی موضعی بافت چوب ممانعت میکند.
انتخاب سیستمهای چسب و فناوری اتصال شیمیایی
اتصال شیمیایی چوب به فلز و سنگ نیازمند چسبهایی با مقاومت برشی بالا در کنار الاستیسیته کافی برای جذب ریزحرکات متریالها است.
| نوع پلیمر چسب | مقاومت برشی نهایی (MPa) | ازدیاد طول تا نقطه پارگی (Elongation at Break) | پایداری در برابر رطوبت | مناسب برای اتصال |
| اماس پلیمر هایبرید (MS Polymer) | ۲.۵ – ۳.۵ | ۲۰۰ تا ۳۵۰ درصد | عالی (کلاس D4) | اتصال چوب به استیل، آلومینیوم و سنگ |
| اپوکسی دوجزئی سخت (Rigid 2K Epoxy) | ۱۵ – ۲۵ | کمتر از ۲ درصد | بسیار بالا | انکرینگ مهرهها و بوشها (نامناسب برای درز چوب-سنگ) |
| اپوکسی منعطف (Toughened Epoxy) | ۱۰ – ۱۵ | ۱۵ تا ۳۰ درصد | بسیار بالا | اتصالات سازهای چوب به مقاطع فولادی مدفون |
| پلیاورتان تکجزئی (1K PU) | ۸ – ۱۲ | ۱۰ تا ۱۵ درصد | بالا | چسباندن لایههای زیرین چوب و پلایوود |
| چسبهای PVAc چوب (چسب چوب معمولی) | ۱۰ – ۱۴ | شکننده | متوسط تا پایین | غیرقابل استفاده برای فلز و سنگ (فقط چوب به چوب) |
آمادهسازی سطوح پیش از اتصال شیمیایی
- سطوح فلزی: باید چربیزدایی کامل با ایزوپروپیل الکل انجام شود، سپس سطح فلز با سنباده زبر (P80) مضرس شده و با پرایمر واشپرایمر یا پرایمرهای تخصصی چسب فلز پوشش داده شود تا از پدیده اکسیداسیون زیر لایه چسب جلوگیری گردد.
- سطوح سنگی: سطح پشت سنگ باید کاملاً عاری از گردوغبار ناشی از برشکاری و اسیدشویی باشد و در صورت صیقلی بودن، با مینیفرز شیارزنی متقاطع شود تا گیرایی مکانیکی (Mechanical Interlocking) در کنار چسبندگی شیمیایی ایجاد گردد.
خوردگی گالوانیک و رفتار الکتروشیمیایی اتصالات فلزی
یکی از موارد مغفول در مهندسی سازههای چوب-فلز، خوردگی تماسی یا گالوانیک است. برخی گونههای چوبی مانند بلوط و شاهبلوط دارای مقادیر بالایی از «اسید تانیک» (Tannic Acid) با pH اسیدی (حدود ۳.۵ تا ۴.۵) هستند.
- تشکیل لکههای تیره (Blue-Black Staining): در صورت تماس مستقیم فولاد کربنی خام (آهن معمولی) یا پیچهای با آبکاری بیکیفیت با چوبهای بلوط یا راش مرطوب، اسید تانیک با یونهای آهن واکنش داده و تانات آهن تشکیل میشود که منجر به سیاه شدن عمیق بافت چوب و خوردگی شدید پیچ خواهد شد.
- راهکار مهندسی: برای چوبهای اسیدی، اتصالات باید منحصراً از جنس فولاد زنگنزن آستنیتی (Stainless Steel Grade 304 یا 316) یا برنج انتخاب شوند. در صورت استفاده از استراکچرهای فولادی، تمام سطوح فلزی باید با دو لایه رنگ پودری کورهای الکترواستاتیک (Powder Coating) یا پرایمر اپوکسی زینکریچ کاملاً ایزوله شوند تا هیچگونه تماس مستقیم فلز-چوب رخ ندهد.
ماشینکاری دقیق، فرزکاری CNC و تلرانسهای انطباقی
در تولید قطعات با طراحی مدولار که قطعات فلزی، سنگی و چوبی در کنار یکدیگر مینشینند، سیستمهای سنتی برش چوب به دلیل خطای خطکش و اپراتور ناکارآمد هستند.
- انطباقهای هندسی در اتصالات فرورفته (Inlay Joints): هنگام دفن تسمههای فلزی یا صفحات دکوراتیو برنجی در داخل فرورفتگیهای CNC در صفحات فینگر جوینت، تلرانس انطباق (Tolerance Clearance) باید معادل ۰.۵ تا ۰.۸ میلیمتر بزرگتر از ابعاد فلز در نظر گرفته شود تا در صورت تغییرات رطوبتی چوب، لبههای فرورفتگی دچار ترکخوردگی نشوند.
- پیشسوراخکاری دقیق: سوراخکاری جهت نصب مهرههای مغزی رزوهدار باید با متههای تخصصی چوب با قطر دقیقاً منطبق بر قطر مغزی (نه قطر خارجی رزوه) با کنترل عمق دقیق توسط استاپر انجام شود تا از برجستگی سطح رویه بر اثر فشار نوک مته جلوگیری گردد.
چکلیست مهندسی مونتاژ سازههای تلفیقی چوب، فلز و سنگ
رعایت ضوابط زیر ضامن دوام، ایمنی و پایداری سازه نهایی در سالهای طولانی بهرهبرداری است:
- بررسی رطوبت تعادلی (EMC): کنترل رطوبت صفحات فینگر جوینت در بازه استاندارد ۸ تا ۱۰ درصد پیش از تلفیق با فلز و سنگ.
- تعبیه تکیهگاههای شناور: ایجاد شیارهای لوبیایی در شاسیهای فلزی و پرهیز مطلق از اتصالات نقطهای صلب چوب به فلز.
- اجرای زیرسازی صلب مستقل: استفاده از شاسی پلایوود یا فولادی سرتاسری زیر تقاطعهای چوب و سنگ به منظور حذف کامل خمش.
- تزریق درزگیرهای الاستیک: استفاده از چسبهای MS پلیمر هایبرید یا سیلیکونهای خنثی در محل درزهای انبساطی چوب-سنگ.
- ایزولاسیون شیمیایی فلزات: رنگآمیزی کامل مقاطع فولادی با پوششهای پودری ضدخوردگی و استفاده از پیچهای استنلساستیل در چوبهای حاوی تانن (بلوط).
- پخزدن لبههای سنگ و چوب: ایجاد پخ ایمنی حداقل ۲ میلیمتری در لبههای مجاور سنگ و چوب جهت مهار تمرکز تنش ناشی از ضربه.